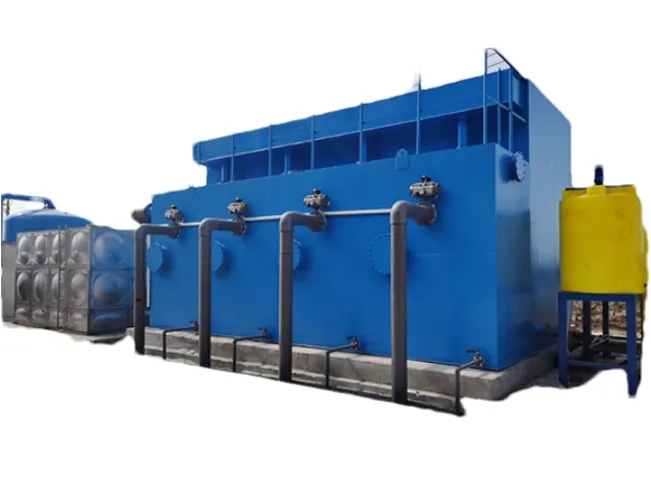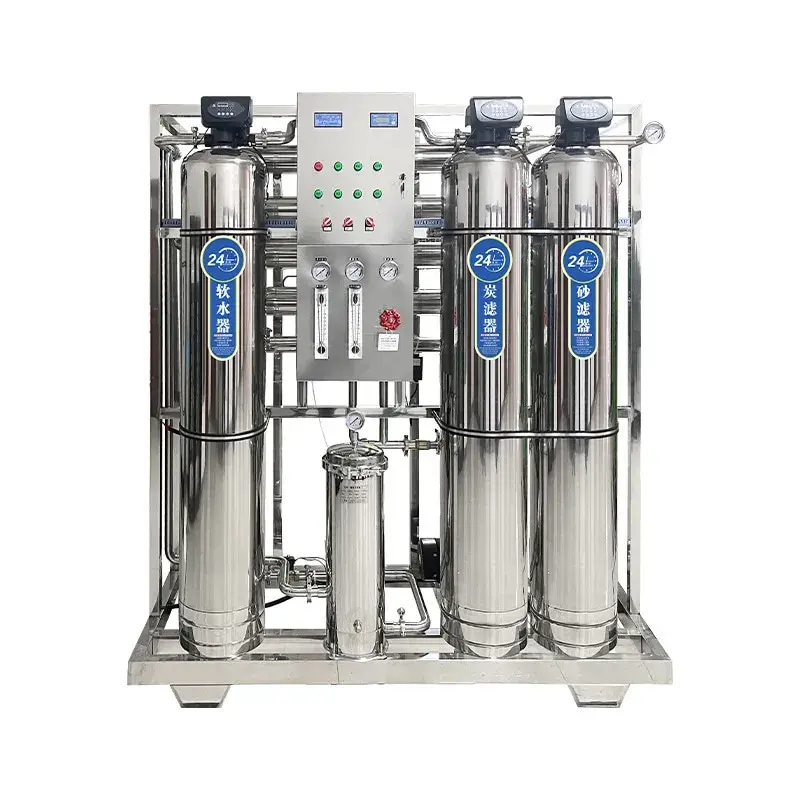
主要技术参数(示例)
| 参数项目 | 规格/指标范围 |
| 单机产水量 | 0.5 T/h – 100 T/h(可多机并行扩展) |
| 脱盐率 | 98%(二级RO可达99.5以上) |
| 系统回收率 | 50% – 75% (视原水TDS与水质情况而定) |
| 进水要求 | TDS < 2000 ppm,SDI < 5,余氯 < 0.1 mg/L,水温 5–35℃ |
| 机架与管路材质 | 304 / 316L 不锈钢 / UPVC(可选) |
| 控制系统 | 西门子/三菱 PLC + 7寸/10寸工业触摸屏 |
| 供电电源 | 380V / 50Hz / 3Phase(可定制特殊电压) |
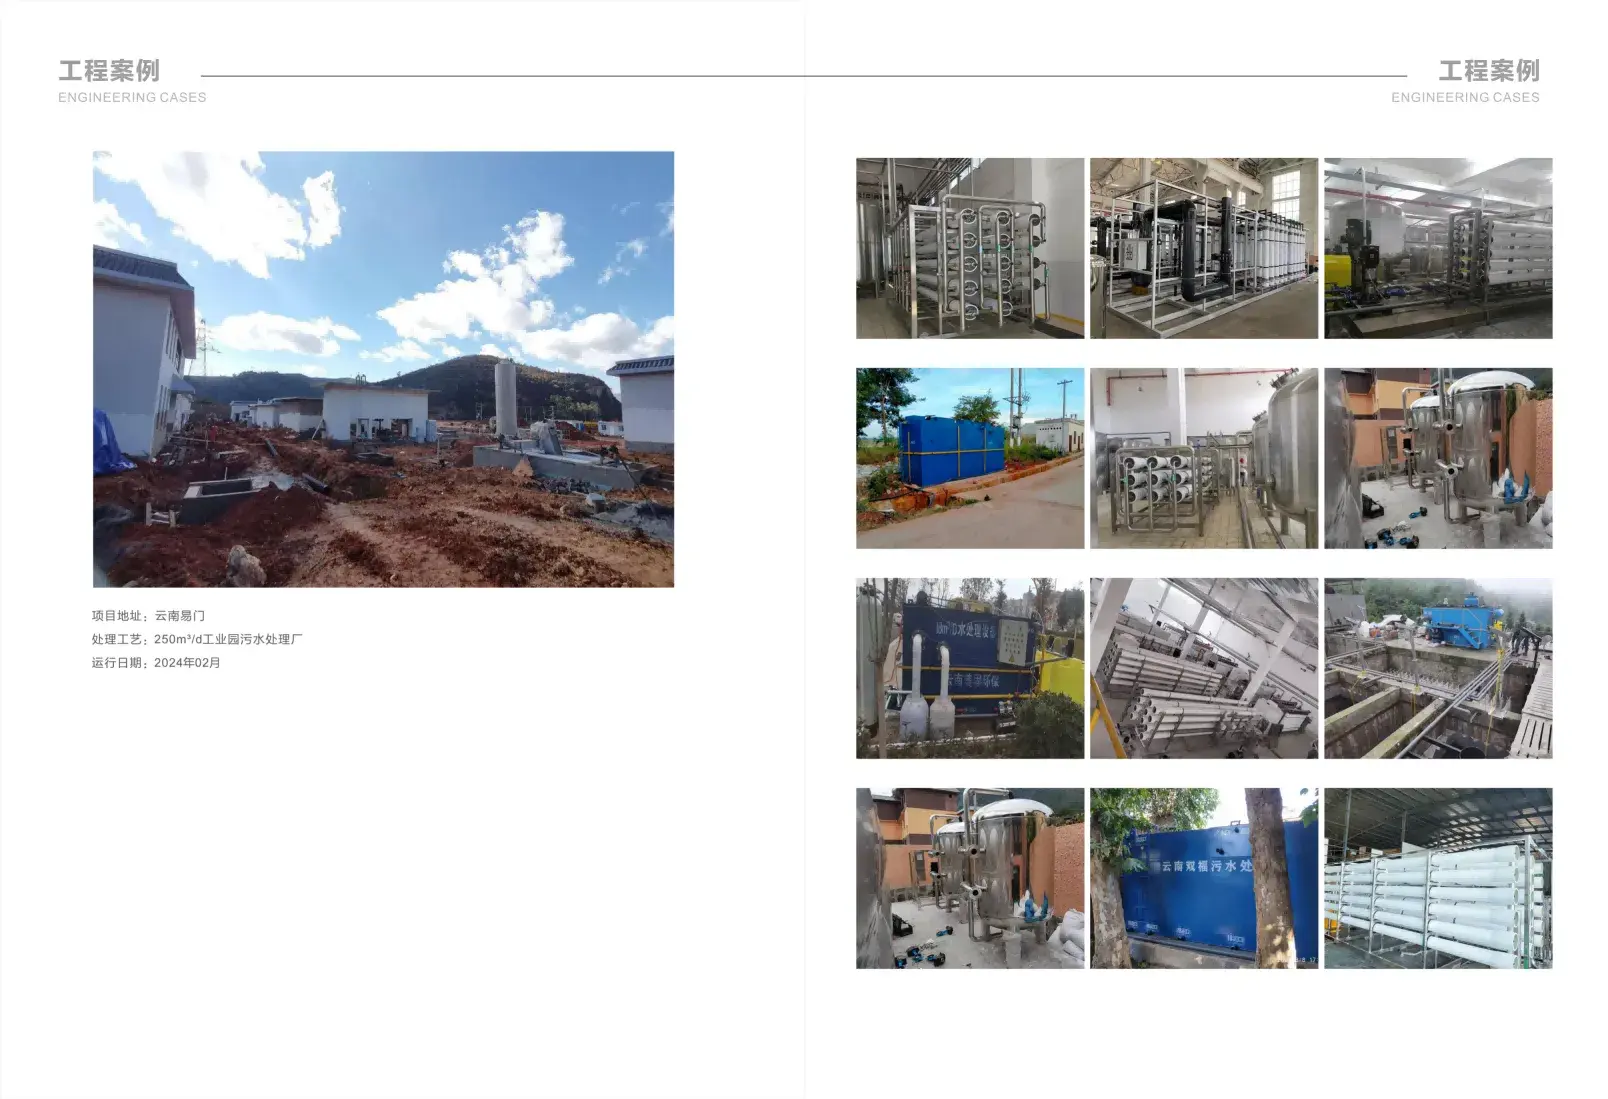
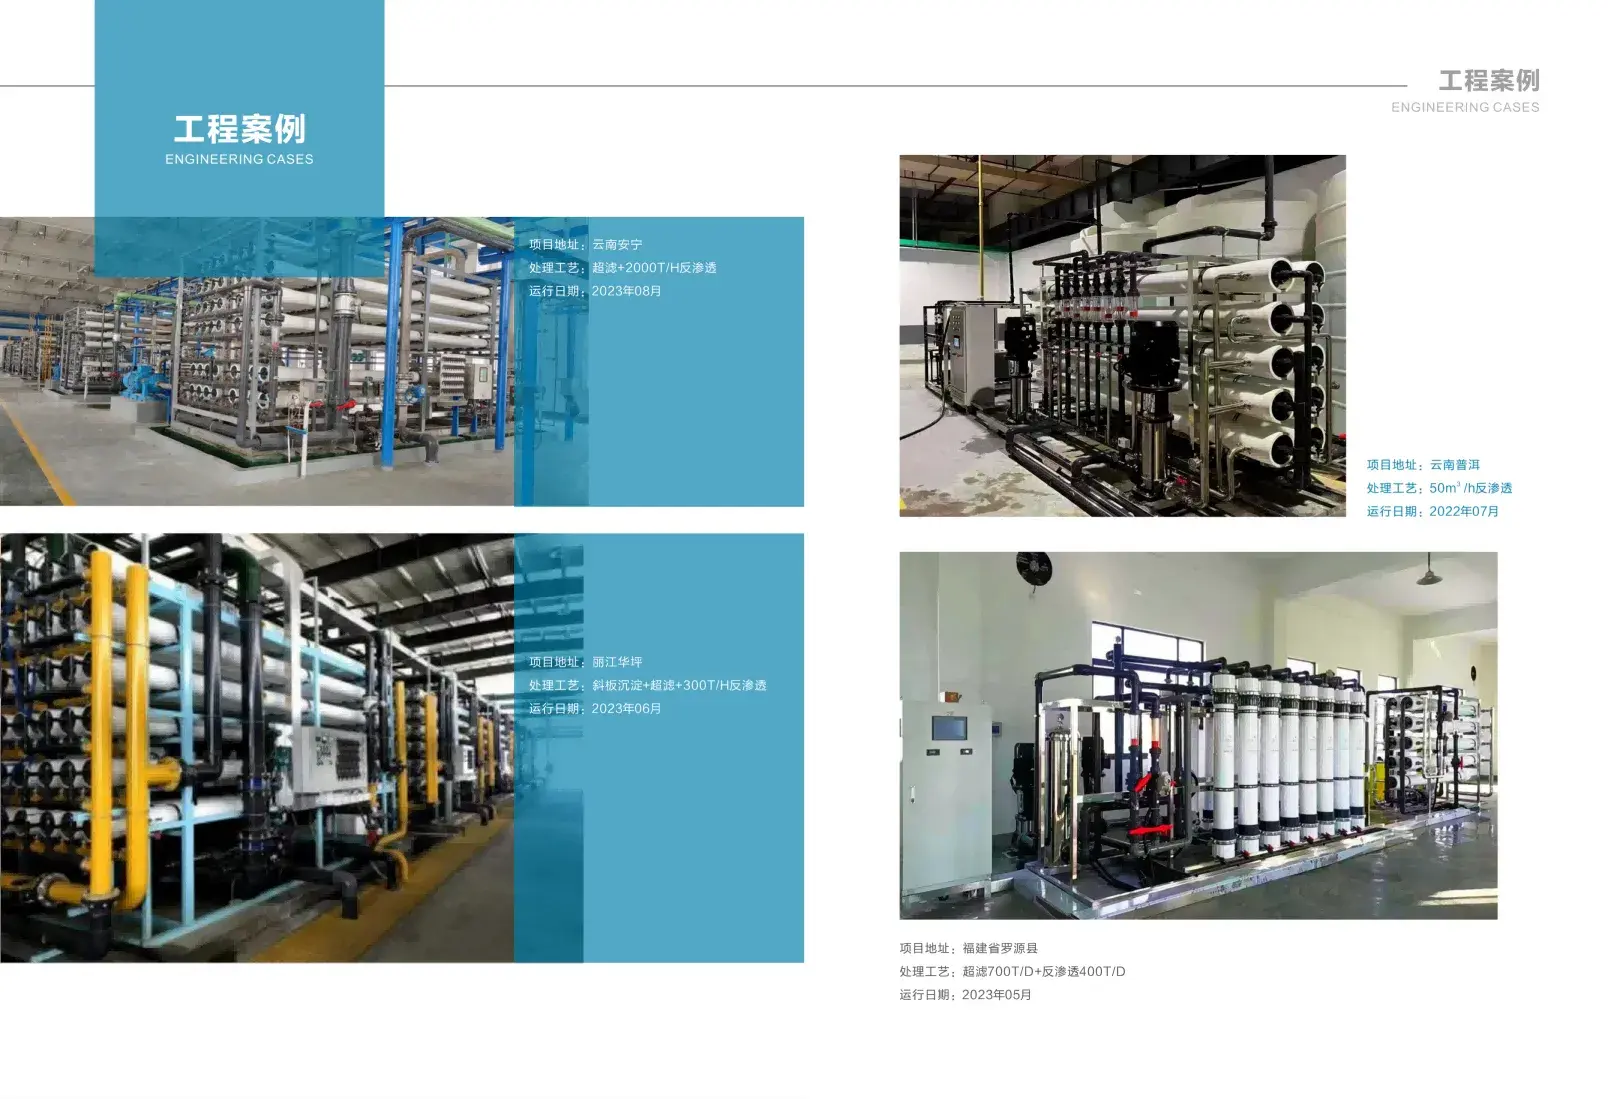
如需查看实际案例,请添加我们的技术团队:WhatsApp 可点击网站右侧导航栏跳转,微信请扫描网站底部的二维码添加。
核心优势
高脱盐率:采用进口高选择性RO膜组件,脱盐率达 98%–99.5%,出水电导率稳定在低标准范围
全自动PLC控制:支持一键启停、自动冲洗、在线水质监测(TDS/电导率/流量/压力),无人值守运行
模块化/定制化设计:产水量涵盖 0.5 T/h 至 100+ T/h,可根据原水水质及出水标准(超纯水/纯化水)量身定制
长效低耗:优化水力设计与高压泵匹配,系统回收率可达 50%–75%,显著降低运行能耗与废水排放
合规与品质认证:符合工业水质标准,提供完整的工程设计图纸、出厂检验报告及第三方检测认证
产品概述
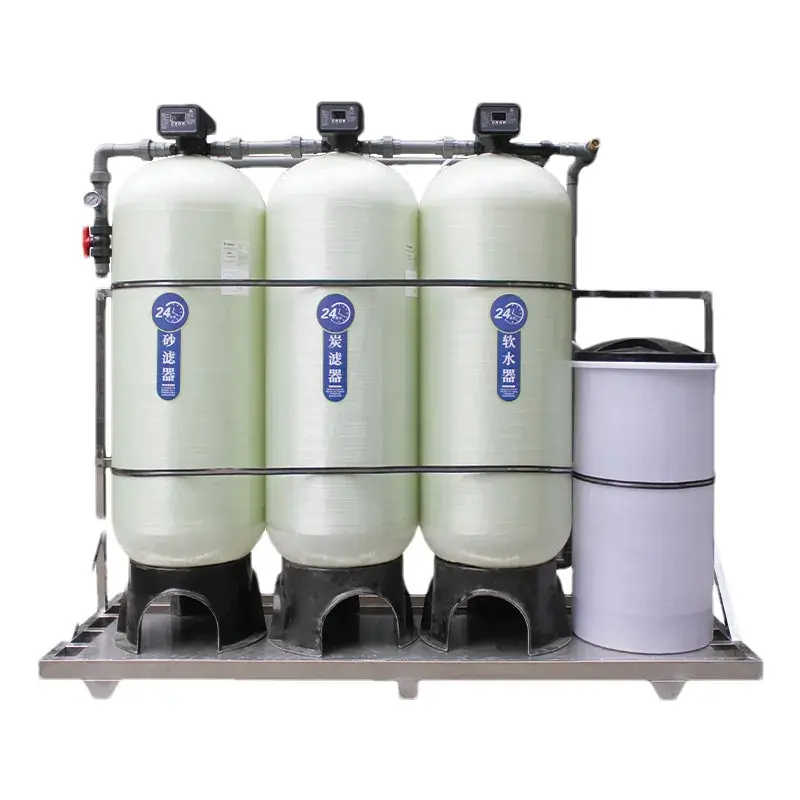
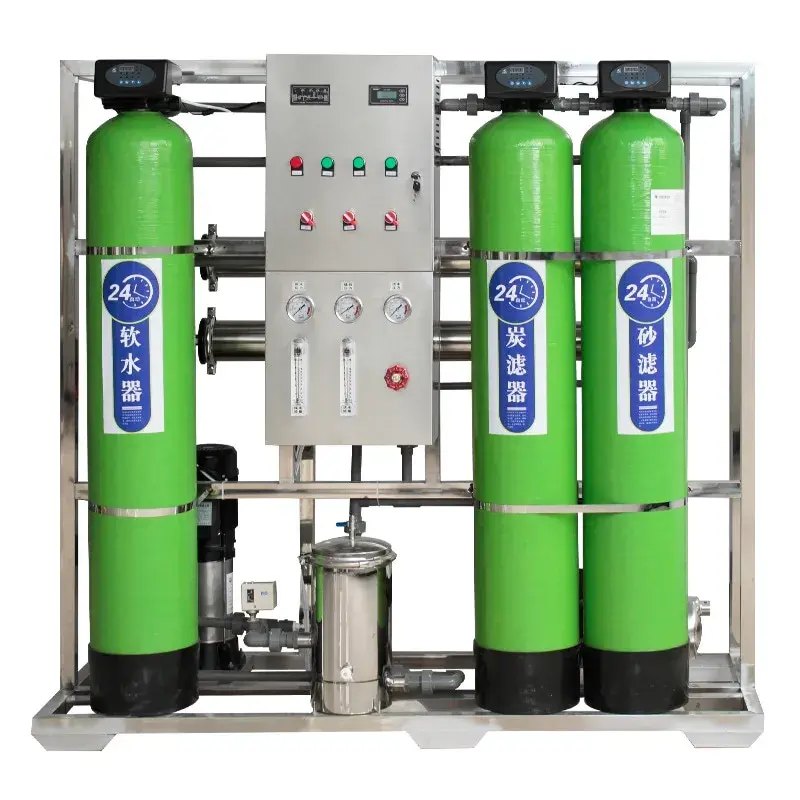
本系列工业反渗透(RO)纯水设备采用国际先进的膜分离技术,利用高压泵加压使原水穿透半透膜,精准截留水中的溶解盐类、胶体、悬浮物、有机物、细菌及重金属离子。系统广泛应用于电子半导体、医药化工、电力锅炉补给水、食品饮料加工、精密制造及工业废水回用等领域,为企业生产提供高品质、高稳定性的工艺用水解决方案。
典型工艺流程
原水(自来水/地下水/河水)
原水加压泵
多介质过滤器(去除悬浮物/泥沙
活性炭过滤器(吸附余氯/有机物/异味)
阻垢剂/软化装置(防止膜结垢)
保安精密过滤器(5μm精度防护)
高压泵
一级/二级 RO 反渗透主机(核心盐水分离)
纯水箱 / 后续处理系统(如 EDI / 混床,需超纯水时配置)
核心配置与选材
RO膜组件:可选配陶氏(Dupont/Dow)、海德能(Hydranautics)、东丽(Toray)等国际知名品牌
高压泵:南方泵业(CNP)、格兰富(Grundfos)等高压 stainless steel 离心泵
控制元器件:施耐德(Schneider)电气、正泰(CHINT)及工业级传感器
预处理罐体:玻璃钢(FRP)罐或不锈钢(SS304/316)罐体
应用场景与行业
电子半导体:芯片制造、PCB线路板清洗用超纯水预处理
化工与能源:化工厂工艺用水、锅炉软化补给水、电镀清洗水
食品与饮料:瓶装水/饮料配料水、酿酒及食品加工用水
医药与生物:医药纯化水系统预处理、实验室用水
服务与工程支持
方案设计:免费提供原水水质分析报告解读及 3D/CAD 工艺图纸设计
安装调试:经验丰富的工程师团队提供现场安装指导、系统调试及操作人员培训
售后保障:整机质保 1–2 年,终身技术支持,快速响应售后与耗材(滤料/膜)更换需求